EV Relay Magnetic Armature tikkonverti l-forza manjetika f'moviment mekkaniku, għalhekk il-ġeometrija tagħha, l-istress residwu, il-kundizzjoni tal-wiċċ u r-rispons manjetiku jaffettwaw direttament l-ivvjaġġar ta 'kuntatt, l-imġieba tar-rilaxx, il-vojt ta' l-arja u l-konsistenza tal-bidla. Għall-applikazzjonijiet tal-kompartimenti tal-magna-, strateġija prattika ta 'kontroll tal-ittimbrar tista' timmira tolleranzi dimensjonali madwar ± 0.03 mm fuq karatteristiċi funzjonali, għoli tal-burr ikkontrollat, u flatness stabbli wara l-iffurmar, b'valuri finali definiti mit-tpinġija tar-relay u ċirkwit manjetiku.
L-armatura mhix sempliċiment pjanċa tal-azzar ittimbrata. Huwa komponent manjetiku funzjonali li l-ħxuna tiegħu, il-pożizzjoni tat-toqba, il-ġeometrija tal-arblu, l-angolu tal-liwi u l-istress residwu jinteraġixxu mal-coil, madmad, rebbiegħa tar-ritorn, u mekkaniżmu ta 'kuntatt.
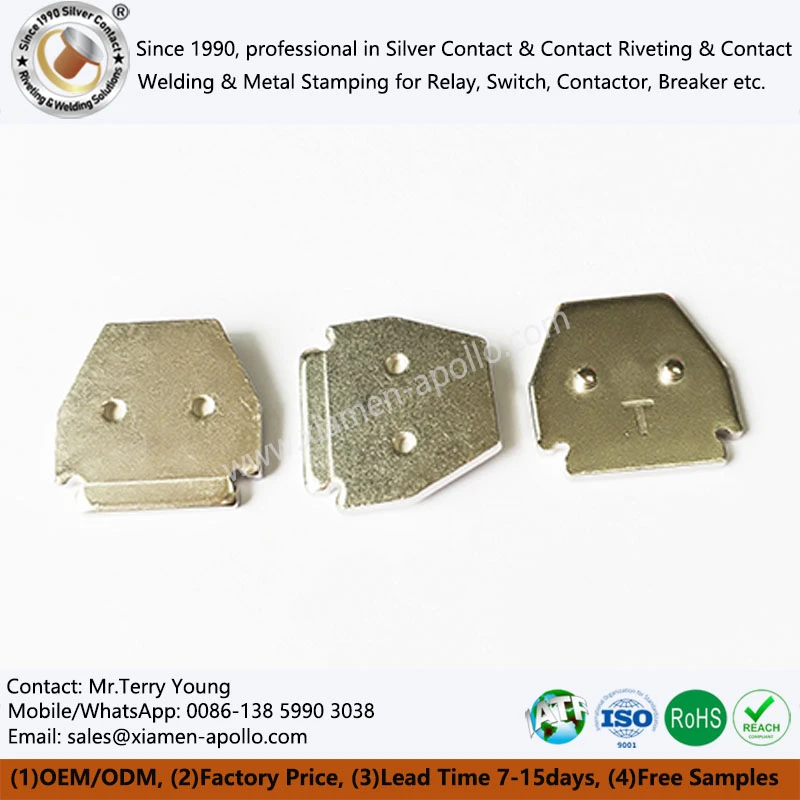
Ħxuna tal-armatura u Ġeometrija tal-Ittimbrar ta '±0.03 mm
Għal partijiet tal-ittimbrar tal-armatura tar-relay tal-karozzi, il-ħxuna tal-materjal hija normalment magħżula flimkien maċ-ċirkwit manjetiku aktar milli b'mod indipendenti.
Oġġetti tipiċi tal-kontroll tal-inġinerija jinkludu:
| Karatteristika tal-armatura | Mira tipika tal-kontroll tal-inġinerija | Riskju primarju |
|---|---|---|
| Ħxuna tal-materjal | ±0.03–0.05 mm | Varjazzjoni fil-forza manjetika |
| Pożizzjoni tat-toqba | ±0.03 mm | Offset tal-assemblaġġ |
| Profil ta 'barra | ±0.03–0.05 mm | Allinjament tal-arblu |
| Angolu tal-liwja | ±0.5 grad fejn applikabbli | Varjazzjoni fl-arja |
| Flatness funzjonali | Iddefiniti bit-tpinġija, ħafna drabi Inqas minn jew ugwali għal 0.05 mm | Inklinazzjoni tal-armatura |
| Għoli tal-burr | Speċifiku għall-proċess, ikkontrollat bit-tpinġija | Interferenza tal-kolja/madmad |
| Kondizzjoni tal-wiċċ | Ebda xquq jew delamination | Għeja u korrużjoni |
Dawn il-valuri huma firxiet ta' referenza tal-inġinerija aktar milli speċifikazzjonijiet tar-relay universali. Il-limitu tal-kontroll tal-produzzjoni għandu jiġi stabbilit mit-tpinġija CAD tal-klijent, l-iskema GD&T, il-kalkolu taċ-ċirkwit manjetiku-, u d-dejta tal-validazzjoni.
Ġeometrija taċ-Ċirkwit Manjetiku fuq Skala 0.01–0.05 mm
L-armatura u l-madmad jiffurmaw mogħdija manjetika. Bidla ġeometrika żgħira fl-interface tal-arblu tista 'tbiddel id-distakk effettiv tal-arja u għalhekk il-forza elettromanjetika disponibbli biex tegħleb it-tagħbija tar-rebbiegħa u l-frizzjoni mekkanika.
Għal din ir-raġuni, l-ispezzjoni għandha tikkonċentra fuq id-dimensjonijiet funzjonali aktar milli biss it-tul u l-wisa ' ġenerali.
Il-punti ta’ kontroll tipiċi jinkludu:
- Paralleliżmu tal-arblu-wiċċ fil-limiti definiti ta' tpinġija-.
- Pivot-pożizzjoni tat-toqba kkontrollata għal madwar ±0.03 mm fejn speċifikat.
- Armatura-għall--ġeometrija tat-tgħammir tal-madmad verifikata minn CMM jew gauges dedikati.
- Sezzjonijiet iffurmati ċċekkjati għal springback wara l-ittimbrar.
- Flatness imkejjel wara r-rilassament tal-istress aktar milli immedjatament wara hit li jiffurmaw.
Niżżel l-Ispeċifika tal-Materjal ta' Kuntatt
Magna-Temperatura u Vibrazzjoni tal-Kompartiment: Għażla tal-Materjal f'150 grad -Klassi Kundizzjonijiet
Armatura tar-relay tal-karozzi tista 'tesperjenza ċikli ta' temperatura ripetuti, vibrazzjoni tal-magna, tagħbija ta 'xokk, u attwazzjoni manjetika. Il-materjal tal-ittimbrar għandu għalhekk iżomm l-istabbiltà dimensjonali filwaqt li jipprovdi l-proprjetajiet manjetiċi meħtieġa miċ-ċirkwit tar-relay.
Għal armaturi manjetiċi, azzar manjetiku b'karbonju baxx-u gradi ferromanjetiċi speċifikati oħra jistgħu jintgħażlu skont l-imġieba ta 'saturazzjoni, koerċività, permeabilità, saħħa mekkanika, protezzjoni mill-korrużjoni, u rekwiżiti ta' formazzjoni.
L-għażla tal-materjal m'għandhiex tistrieħ fuq is-saħħa tat-tensjoni biss.
| Proprjetà materjali | Konsiderazzjoni ta' inġinerija | Effett fuq l-armatura tar-relay |
|---|---|---|
| Kontenut tal-karbonju | Livelli aktar baxxi ġeneralment jappoġġjaw rispons manjetiku | Jinfluwenza l-koerċività u l-permeabilità |
| Saħħa ta 'rendiment | Għandu jappoġġa tagħbijiet ta 'formazzjoni u servizz | Jikkontrolla deformazzjoni permanenti |
| Ebusija | Għandhom jibqgħu kompatibbli mal-ittimbrar | Jaffettwa l-ilbies tad-die u l-ispringback |
| Permeabilità manjetika | Għandu jaqbel maċ-ċirkwit manjetiku | Jinfluwenza l-forza tal-attrazzjoni |
| Koerċività | Valuri aktar baxxi huma ġeneralment preferuti għal azzjoni manjetika ratba | Jinfluwenza l-manjetiżmu residwu |
| Ħxuna tal-folja | Ikkontrollat mill-ispeċifikazzjoni tal-materjal li jkun dieħel | Taffettwa direttament il-mogħdija manjetika |
| Kisi tal-wiċċ | Iddefinit mill-korrużjoni u rekwiżiti elettriċi/mekkaniċi | Jinfluwenza l-assemblaġġ u l-korrużjoni |
Għal qalba tar-relay tal-karozzi tal-produzzjoni, l-ispezzjoni tal-materjal li jkun dieħel għandha torbot in-numru tal-coil, il-grad tal-materjal, il-ħxuna, id-dejta mekkanika, u r-rekwiżiti tal-proprjetà-manjetiċi mal-lott lest.
Stress tal-Ittimbrar u Kontroll tal-Flatness ta '0.05 mm
L-ittimbrar kiesaħ jintroduċi deformazzjoni tal-plastik u stress residwu. F'armatura, stress residwu mhux ikkontrollat jista 'jikkontribwixxi għal distorsjoni wara l-iffurmar, il-ħażna, l-espożizzjoni tas-sħana, jew l-assemblaġġ.
Sekwenza ta' kontroll utli hija:
- Spezzjoni tal-folja deħlin.
- Ittimbrar progressiv tal--die.
- Teħid ta' kampjuni-dimensjonali tal-proċess.
- Spezzjoni tal-flatness u tal-profil.
- Deburring jew trattament tat-tarf ikkontrollat fejn speċifikat.
- Tindif.
- Trattament tal-wiċċ jekk meħtieġ.
- Spezzjoni finali dimensjonali u funzjonali.
Fejn il-proprjetajiet manjetiċi huma sensittivi għall-formazzjoni ta' stress, jista' jiġi evalwat proċess speċifikat ta' ħelsien mill-istress-jew ittemprar. It-temperatura u l-atmosfera tal-proċess għandhom jiġu vvalidati kontra l-grad tal-azzar magħżul; temperaturi ġeneriċi ta 'ttemprar m'għandhomx jiġu trasferiti bejn materjali mingħajr validazzjoni metallurġika.
Ittimbrar ta' Die Progressiv: Ripetibbiltà ta' ±0.03 mm F'-Produzzjoni ta' Volum Għoli
L-ittimbrar progressiv tad-die huwa komunement użat meta armatura tar-relay tal-karozzi teħtieġ operazzjonijiet ripetuti ta 'titqib, blanking, iffurmar, ikkoinjar jew liwi fil-volum tal-produzzjoni.
L-isfida tal-inġinerija mhix sempliċement il-kisba ta '±0.03 mm fuq l-ewwel biċċiet tal-produzzjoni. Id-die għandha żżomm l-istabbiltà dimensjonali tul ġirjiet twal ta 'produzzjoni hekk kif il-ħwejjeġ tal-punch, it-tneħħija tad-die, it-tmigħ tal-istrixxi, il-varjazzjoni tal-materjal u l-kundizzjonijiet tal-istampa jinbidlu.
Die Clearance u 0.01 mm Ilbes Monitoraġġ
It-tneħħija tal-punch-biex-daqq tinfluwenza l-kwalità tal-qatgħa, l-għoli tal-burr, il-qlib tat-tarf, il-ħajja tal-għodda, u r-ripetibbiltà dimensjonali.
Għal komponenti tar-relay tal-azzar irqiq, it-tneħħija għandha tiġi kkalkulata mill-grad tal-materjal u l-ħxuna aktar milli kkupjata minn parti oħra.
| Varjabbli tal-proċess | Parametru kkontrollat | Rispons ta 'spezzjoni tipiku |
|---|---|---|
| Ħxuna tal-istrixxa | Tolleranza materjali deħlin | Kejl tal-mikrometru |
| It-tneħħija tad-die | Speċifiku għall-materjal | Rekord tas-setup tal-għodda |
| Żift tal-għalf | Valur tat-tpinġija/għodda | Verifika awtomatika jew gauge |
| Allinjament pilota | Speċifiku għall-għodda | Spezzjoni tas-setup |
| Ilbes tal-punch | Jiddependi mill-proċess | Spezzjoni skedata |
| Għoli tal-burr | Tpinġija definita | Kejl ottiku jew tal-mess |
| Għoli li jiffurmaw | Tpinġija definita | Kejl tal-għoli/CMM |
| Dijametru tat-toqba | ±0.02–0.03 mm fejn speċifikat | Pin gauge/CMM |
Die progressiv għandu wkoll jiġi ddisinjat madwar is-sekwenza tad-deformazzjoni. Jekk toqba tintuża bħala datum ta' lokalizzazzjoni għal operazzjoni ta' liwi aktar tard, l-eżattezza pożizzjonali tagħha ssir varjabbli ta' kontroll tal-proċess-aktar milli rekwiżit dimensjonali iżolat.
Fil--Die Forming u Kontroll ta' Springback f'±0.5 grad
Armaturi li fihom tabs, liwjiet, ganċijiet, jew sezzjonijiet offset jeħtieġu kumpens springback.
L-angolu finali huwa determinat minn:
- Saħħa tal-produzzjoni tal-materjal.
- Ħxuna tal-folja.
- Raġġ tal-liwja.
- Direzzjoni tal-qamħ.
- Fond tal-formazzjoni.
- Die ġeometrija.
- Xogħol-imġieba li twebbes.
Għal din ir-raġuni, id-disinn tal-għodda għandu jistabbilixxi kumpens minn dejta tal-produzzjoni mkejla aktar milli kalkoli teoretiċi tal-liwja biss.
Fejn l-armatura tidħol ġarriera ta 'kuntatt jew molla ta' ritorn, devjazzjoni angolari ta 'anke 0.5 grad tista' tbiddel ir-relazzjoni mekkanika bejn il-komponenti. Id-dimensjonijiet funzjonali għandhom għalhekk jirċievu kontroll aktar strett minn dimensjonijiet kożmetiċi mhux-funzjonali.
Ikkonsulta l-Inġiniera Elettrika tagħna Illum
Munzell ta' Tolleranza Armature–Madmad-Tup: ±0.03 mm Allinjament Funzjonali
Il-prestazzjoni manjetika ta 'relay hija determinata miċ-ċirkwit manjetiku sħiħ. L-armatura ma tistax tiġi kkwalifikata indipendentement mill-madmad, il-coil, il-ġeometrija tal-arblu, it-tagħbija tar-rebbiegħa, u l-ivvjaġġar mekkaniku.
Reviżjoni ta'-munzell ta' tolleranza utli għandha teżamina:
Profil tal-armatura → pożizzjoni tal-pern → angolu tal-armatura → pożizzjoni tal-madmad → vojt manjetiku tal-arja → tagħbija tar-rebbiegħa → vjaġġ tal-kuntatt.
Jekk kull komponent jibqa 'individwalment "fi ħdan it-tolleranza" iżda l-munzell akkumulat-'il fuq iċċaqlaq id-distakk manjetiku lil hinn mill-firxa funzjonali tiegħu, ir-relay jista' juri mġiba inkonsistenti ta' pickup jew rilaxx.
Automotive Relay Armature vs Madmad: Differenza Funzjonali fuq Skala ta '0.03 mm
| Komponent | Funzjoni primarja | Tħassib dimensjonali ewlieni | Iffukar ta 'spezzjoni tipiku |
|---|---|---|---|
| Armatura | Jikkonverti l-attrazzjoni manjetika f'moviment | Relazzjoni pern/arblu | CMM, gauges |
| Madmad | Jikkompleta ċirkwit manjetiku | Ġeometrija tal-arblu u tal-immuntar | CMM, gauge tal-profil |
| Qalba | Gwidi fluss manjetiku | Konċentriċità tal-kolja/qalba | Kejl/CMM |
| Ir-rebbiegħa lura | Jikkontrolla l-forza tar-rilaxx | Tagħbija u għoli installat | Tester tal-forza |
| Ikkuntattja trasportatur | Ittrasferixxi l-moviment tal-armatura | Ivvjaġġar u pożizzjoni | Gauge funzjonali |
L-armatura ġeneralment iġorr l-ogħla kombinazzjoni ta 'sensittività ġeometrika u funzjonali minħabba li tiċċaqlaq relattiva għaċ-ċirkwit manjetiku filwaqt li tittrasmetti simultanjament spostament mekkaniku.
Kontroll tal-Vibrazzjoni f'Bands tat-Test ta' 10–200 Hz
Programmi ta 'validazzjoni tal-karozzi jistgħu jispeċifikaw profili ta' vibrazzjoni li jvarjaw b'mod sinifikanti skont il-pjattaforma tal-vettura, il-pożizzjoni tar-relay, u l-istandard tal-klijent. Għalhekk, "klassifikazzjoni tal-vibrazzjoni tal-karozzi" ġenerika m'għandhiex tiġi assenjata lil armatura stampata mingħajr il-profil tat-test attwali.
Il-validazzjoni tal-inġinerija tista' tinkludi:
- Vibrazzjoni tas-sinus.
- Vibrazzjoni każwali.
- Xokk mekkaniku.
- Ċikliżmu tat-temperatura.
- Espożizzjoni għal-temperatura għolja.
- Qlib funzjonali waqt l-ittestjar ambjentali.
Il-qafas ta' reżistenza u affidabilità fil-livell ta' relay-relevanti għandu jiġi stabbilit kontra l-ispeċifikazzjoni tal-klijent applikabbli u l-istandard tar-relay. IEC 61810-2:2017 jipprovdi dispożizzjonijiet għall-valutazzjoni tar-reżistenza tar-relay u l-karatteristiċi tal-affidabbiltà, filwaqt li r-rekwiżiti tal-karozzi speċifiċi għall-applikazzjoni jistgħu jżidu testijiet ambjentali u mekkaniċi separati.
IATF 16949 Traċċabilità: Lott Materjal għal Lott Finali tal-Armatura
Fornitur tal-komponent relay IATF 16949 għandu jikkontrolla aktar minn spezzjoni dimensjonali finali. Il-produzzjoni tal-karozzi teħtieġ kontrolli tal-proċess dokumentati, identifikazzjoni, traċċabilità, verifika tas-setup, manutenzjoni preventiva, u proċeduri ta'-soluzzjoni ta' problemi.
L-IATF-irrikonoxxa r-rekwiżiti tal-QMS tal-karozzi għal fornituri ta' sub-saffi speċifikament jidentifikaw pjanijiet ta' kontroll, verifika ta' setup, manutenzjoni preventiva, identifikazzjoni u traċċabbiltà, u kontrolli tal-proċess bħala rekwiżiti rilevanti.
Katina ta' traċċabilità prattika għall-ittimbrar tal-armatura tar-relay tista' tiġi strutturata kif:
Lott tal-mitħna tal-azzar → spezzjoni deħlin → identifikazzjoni tal-qtugħ/coil → lott tal-ittimbrar → progressiva-setup tad-die → fi-spezzjoni tal-proċess → spezzjoni finali → tikketta tal-ippakkjar → lott tal-ġarr.
Dejta tal-Pjan ta 'Kontroll f'100% / Livelli ta' Spezzjoni ta 'Teħid
Il-frekwenza tal-ispezzjoni għandha tikkorrispondi mar-riskju tal-karatteristika u l-pjan ta 'kontroll tal-klijent.
| Karatteristiku | Metodu ta' kontroll suġġerit | Rekord tipiku |
|---|---|---|
| Grad tal-materjal | Ċertifikat + verifika deħlin | Rapport materjali |
| Ħxuna tal-folja | Mikrometru | Spezzjoni deħlin |
| Pożizzjoni tat-toqba | CMM/gauge | Rapport dimensjonali |
| Profil | Ottiċi/CMM | L-ewwel artiklu + perjodiku |
| Għoli tal-burr | Mikroskopju/ottiku | Spezzjoni tal-proċess |
| Flatness | Pjanċa tal-wiċċ/CMM | Spezzjoni finali |
| Angolu li jiffurmaw | Gauge dedikat/CMM | Spezzjoni tal-proċess |
| Kondizzjoni tal-wiċċ | Viżwali/ottiku | 100% jew kampjunar |
| Identifikazzjoni tal-lott | Barcode/kodiċi tal-lott | Rekord tat-traċċabilità |
Il-frekwenza eżatta tat-teħid tal-kampjuni għandha tiġi ddeterminata mill-pjan ta 'kontroll approvat, ir-rekwiżiti tal-klijent, il-kapaċità tal-proċess u l-klassifikazzjoni tal-karatteristiċi.
Rispons PPAP u 8D għal ±0.03 mm Nuqqas ta' konformità
Għall-programmi tal-karozzi, id-devjazzjonijiet dimensjonali għandhom ikunu konnessi ma' proċess dokumentat ta'-soluzzjoni ta' problemi.
Investigazzjoni 8D utli għad-devjazzjoni tal-armatura għandha teżamina:
- Ilbes die.
- Punch-biex-clearance tal-mewt.
- Eżattezza ta 'tmigħ ta' l-istrixxa.
- Varjazzjoni tal-ħxuna tal-materjal.
- It-tunnellaġġ tal-istampa u l-kundizzjoni tal-puplesija.
- Gwida-allinjament tal-post.
- Kontaminazzjoni tal-għodda.
- Varjazzjoni-sistema ta' kejl.
- Parametri tas-setup approvati preċedenti.
Ir-rekwiżiti attwali tal-karozzi tal-IATF jidentifikaw ukoll l-iżvilupp tal-QMS tal-fornitur, il-kontrolli bbażati fuq ir-riskju-, l-identifikazzjoni u t-traċċabilità, u s-soluzzjoni ta' problemi strutturata bħala parti mill-qafas tal-kwalità tal-karozzi.
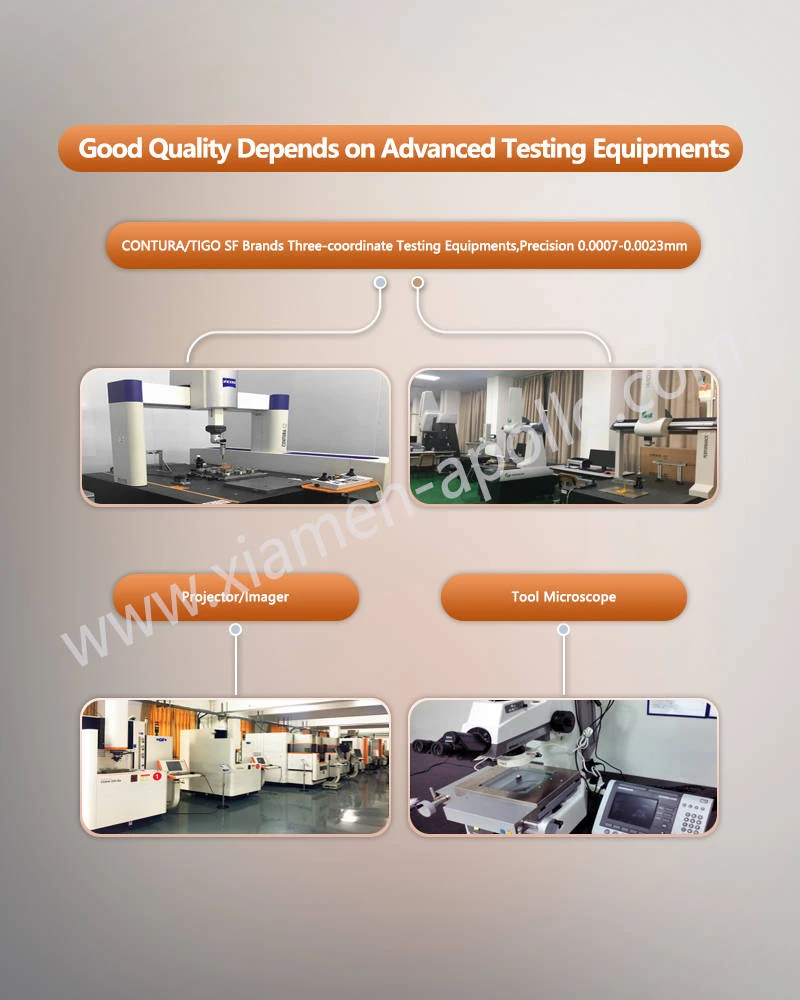
FAQ: Akkwist tal-Armatura tar-Relay tal-Karozzi u Kontroll tal-Kwalità
X'inhu l-ħin standard għall-kampjuni tal-qalba tar-relay tal-karozzi tad-dwana?
Kampjuni ta 'prototipi rapidi li jutilizzaw EDM tal-wajer u għodda artab huma kkunsinnati fi żmien 10 sa 15-il jum ta' negozju, filwaqt li l-kampjuni tad-die progressivi tal-produzzjoni tal-massa jeħtieġu 10 sa 15-il jum.
Kif tiżgura żero burrs fuq il-kritikaPjanċa tal-Armatura Ittimbrata għal-Voltaġġ Għoli EV Relay?
Aħna nimpjegaw dies progressivi tal-karbur b'ġestjoni awtomatizzata tat-tneħħija u nżommu limiti stretti tal-għoli tal-burr ta 'inqas minn jew ugwali għal 0.02 mm, verifikati permezz ta' komparaturi ottiċi.
X'inhi l-kwantità minima tal-ordni (MOQ) għal madmad tar-relay iddisinjati apposta?
Il-MOQ standard jibda minn 1,000 unità għal ġirjiet tad-die progressivi tad-dwana, għalkemm kwantitajiet inizjali aktar baxxi jistgħu jiġu nnegozjati għal proġetti konġunti ta 'żvilupp ta' inġinerija.
ikkuntattjana
Ibgħat il-Armatura manjetika tar-relay EVtpinġija, grad tal-materjal, volum annwali, u tolleranza meħtieġa issa għal reviżjoni progressiva tal-fattibbiltà tal-għodda u-ittimbrar, inkluż kontroll dimensjonali, traċċabilità tal-materjal, u dokumentazzjoni tal-kwalità tal-karozzi.